Аргоновая сварка
Введение в аргоновую сварку
Аргоновая сварка – один из самых точных и качественных видов сварочных работ, используемый в различных отраслях промышленности, строительства и сельского хозяйства. Этот метод, известный также как TIG (Tungsten Inert Gas), предполагает плавление металла при помощи электрической дуги, защищённой от кислорода и азота нейтральным инертным газом – аргоном.
Основное преимущество аргоновой сварки заключается в обеспечении высокой прочности и эстетики шва без необходимости последующей обработки. Она востребована для соединения нержавеющей стали, алюминиевых сплавов, меди и других цветных металлов, где требуется безупречное качество соединения.
- Бездымность процесса (аргон предотвращает окисление и загрязнение шва, сохраняет чистоту соединения)
- Высокая точность сварки (дуга устойчива, что особенно важно для тонкостенных деталей)
- Возможность работы с разнородными металлами (аргоновая сварка позволяет соединять разные по составу материалы)
- Отсутствие шлаков и загрязнений (сварочный шов получается чистым, что снижает затраты на последующую обработку)
- Подходит для сварки в любых положениях (способность качественно выполнять сварку вертикально, горизонтально и потолочно)
Аргоновая сварка требует квалифицированного сварщика, а также специального оборудования, что делает её профессиональным методом для качественного металлообработки и монтажа серьёзных конструкций.


Технические характеристики и устройство оборудования
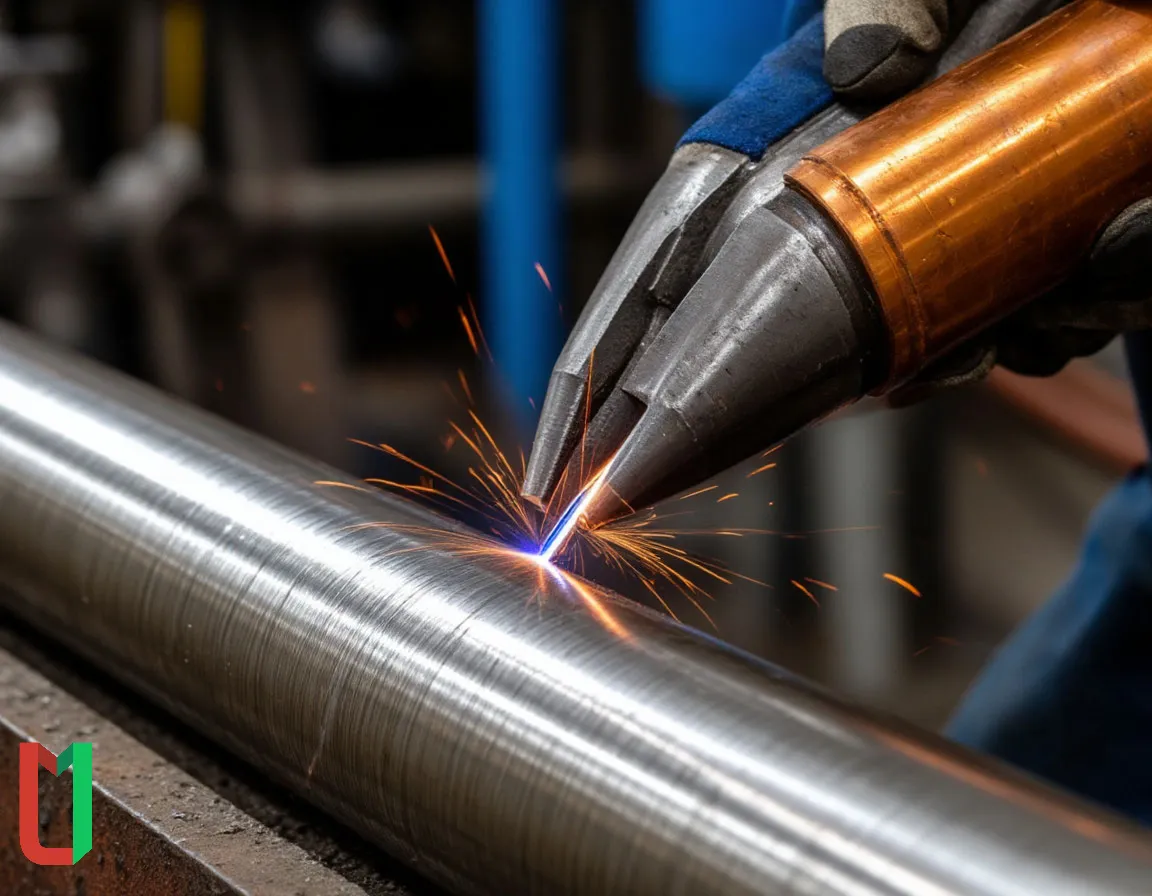
Оборудование для аргоновой сварки состоит из следующих ключевых узлов и составляющих, обеспечивающих стабильную работу и высокое качество соединения металлов.
- Источник питания (преобразователь электрического тока с регулировкой параметров)
- Горелка с вольфрамовым электродом (создаёт дугу и передаёт тепло на металл)
- Баллон с аргоном (инертный газ для защиты сварочной ванны от окисления)
- Система подачи газа (регулятор давления и шланги, обеспечивающие равномерную подачу аргона)
- Сварочные электроды и присадочные материалы (выбор зависит от типа свариваемого металла и толщины)
Основные технические параметры оборудования включают мощность, силу тока, напряжение и расход газа. Эти параметры настраиваются индивидуально под конкретные задачи и характеристики металла.
- Сила тока регулируется в диапазоне от 10 до 250 А (обеспечивает плавление металла нужной интенсивности)
- Напряжение дуги – стабильно около 10-20 В (важно для устойчивой электрической дуги)
- Расход аргона обычно составляет 6-15 л/мин (обеспечивает защиту от атмосферных воздействий)
Основные параметры для аргоновой сварки различных металлов
| Материал | Диапазон силы тока (А) | Расход аргона (л/мин) | Присадочный материал |
|---|---|---|---|
| Нержавеющая сталь | 40 – 180 | 7 – 12 | Сплавы типа ER308, ER316 |
| Алюминий и сплавы | 60 – 200 | 10 – 15 | Сплавы типа ER4043, ER5356 |
Материалы и сферы применения
Аргоновая сварка применяется для соединения широкого спектра металлов и сплавов. Особое внимание уделяется сварке конструкционных сталей, нержавейки, алюминия, титана, меди и их производных, что делает этот метод универсальным.
- Строительство (высококачественные соединения для каркасов зданий и металлоконструкций)
- Промышленное производство (детали машин, аппаратур, сосудов под давлением)
- Энергетика (соединение трубопроводов и резервуаров из коррозионностойких материалов)
- Сельское хозяйство (качественные металлические основы для оборудования и защитных элементов)
- Аэрокосмическая отрасль (высокоточные, легкие и прочные сварные соединения)
Для каждого направления выбирается соответствующий металл и оптимальная технология, что гарантирует длительный срок службы изделий и устойчивость к внешним воздействиям.
Процесс сварки и ключевые параметры
Аргоновая сварка основывается на формировании электрической дуги между вольфрамовым электродом и свариваемым изделием в атмосфере защитного газа. Дуговой разряд создаёт необходимое тепло для локального плавления металла без его окисления.
- Формирование дуги (дуга зажигается вольфрамовым электродом с постоянным током прямой полярности)
- Защитный газ (аргон вытесняет кислород и предотвращает образование оксидных пленок)
- Подача присадочного материала (если требуется, для укрепления и улучшения свойств шва)
- Управление тепловложением (необходимое для предотвращения деформаций и трещин)
- Охлаждение сварного соединения (плавное охлаждение для повышения прочности)
Правильный выбор параметров сварки и опыт оператора обеспечивают прочное соединение без дефектов и минимальную потерю металла.
Ключевые параметры процесса аргоновой сварки
| Параметр | Описание | Единицы измерения | Рекомендуемые значения |
|---|---|---|---|
| Сила тока | Интенсивность дуги, регулирует скорость плавления | Амперы (А) | 40-250 |
| Напряжение дуги | Обеспечивает устойчивое горение дуги | Вольты (В) | 10-20 |
| Расход газа | Защита сварочной ванны от воздуха | Литры в минуту (л/мин) | 6-15 |
Преимущества и недостатки метода
Аргоновая сварка несомненно имеет большое количество преимуществ, но и некоторые ограничения при её использовании. Рассмотрим основные плюсы и минусы метода.
- Высокое качество сварных соединений (обеспечивается чистота и точность шва, что особенно важно для ответственных конструкций)
- Минимальное искажение металла (контролируемое тепловложение снижает вероятность деформаций)
- Универсальность (подходит для многих металлов и сплавов разного типа и толщины)
- Необходимость высокой квалификации оператора (без знаний и навыков добиться трейд-оф баланса качества и скорости сложно)
- Стоимость оборудования выше по сравнению с обычной сваркой (поэтому чаще применяется в производстве и специальных работах)
Аргоновая сварка играет ключевую роль в обеспечении долговечных и надёжных металлических конструкций, особенно там, где требуется высокий уровень прочности и аккуратности.
Сравнительная таблица сварочных методов
| Метод | Преимущества | Недостатки | Применение |
|---|---|---|---|
| Аргоновая (TIG) | Высокое качество, точность, чистота шва | Сложность, высокая стоимость оборудования | Ответственные конструкции |
| Ручная дуговая | Дешево, доступно, универсально | Шлаки, качество зависит от оператора | Строительство, ремонт |
Интересные факты об аргоновой сварке
- Аргон был открыт в 1894 году и получил название от греческого «ленивый», так как не вступает в химические реакции.
- Аргоновая сварка впервые была применена в 1930-е годы и быстро вошла в авиационную и космическую отрасли.
- Дуговая сварка в инертной атмосфере позволяет уменьшить уровень ультрафиолетового излучения, защищая сварщика.
- Современные источники питания для TIG сварки оснащены цифровым управлением и контролем параметров в реальном времени.
- Использование аргоном обеспечивает длительный срок службы сварных конструкций благодаря защите от коррозии.
Таблицы с важными данными
Типы вольфрамовых электродов для аргоновой сварки
| Обозначение | Характеристики | Применение | Цветовая маркировка |
|---|---|---|---|
| WP (чистый вольфрам) | Подходит для переменного тока, стабилен дуговой разряд | Алюминий, магний | Зеленый |
| WL 2 % (торированный вольфрам) | Для постоянного тока, хорошая устойчивость и зажигание дуги | Сталь, нержавейка | Красный |
| WC 20 (циркониевый вольфрам) | Для переменного тока, устойчива к водородной эмиссии | Алюминий, медь | Желтый |
| WT 1 % (торированный вольфрам) | Для постоянного тока, улучшенное зажигание | Стали и сплавы | Синий |
Основные свойства аргона, применяемого в сварке
| Показатель | Описание | Значение | Ед. измерения |
|---|---|---|---|
| Плотность | Масса на единицу объема при нормальных условиях | 1.78 | кг/м3 |
| Температура кипения | Температура, при которой аргон переходит в жидкое состояние | -185.8 | °C |
| Химическая активность | Инертность к другим веществам, не вступает в реакции | Практически отсутствует | — |
Расчет тепловложений в сварке
| Формула | Описание параметров |
|---|---|
| Q = U ⋅ I × 60 / V | Q – тепловложение (Дж/мм), U – напряжение (В), I – ток (А), V – скорость сварки (мм/мин) |
Классификация аргоновых смесей для сварки
| Смесь | Состав | Область применения | Особенности |
|---|---|---|---|
| Аргон 100% | Чистый аргон | Нержавейка, алюминий | Максимальная чистота шва |
| Аргон + 2-5% CO2 | Защитная смесь с CO2 | Конструкционная сталь | Лучшее проникновение и прочность шва |
| Аргон + гелий | Инертная смесь с улучшенной теплопроводностью | Алюминиевые сплавы, медь | Увеличенная скорость сварки |
Популярные вопросы и ответы
Что такое аргоновая сварка и где она применяется?
Аргоновая сварка — это метод дуговой сварки с использованием аргона в качестве защитного газа. Она применяется в машиностроении, строительстве, энергетике и других отраслях. Метод обеспечивает высокую точность и качество шва. Особо востребована при работе с нержавеющей сталью и алюминием. Аргон защищает зону сварки от окисления. Способ подходит для сварки тонкостенных и ответственных конструкций. Для неё требуется квалифицированное оборудование и сварщик. Ключевым преимуществом является чистота и прочность соединения.
Какой аргон лучше использовать для сварки?
Для большинства задач применяют чистый аргон 99.99%, обеспечивающий надежную защиту от кислорода. Иногда используют смеси с CO₂ или гелием для улучшения свойств дуги или скорости сварки. Для нержавеющей стали и алюминия идеален чистый аргон. Смеси повышают температурный режим и способствуют лучшему проникновению. Выбор зависит от типа металла и требуемого качества. При сварке тонких материалов важна стабильность дуги и минимальное тепловложение. Качественный газ уменьшает риск пористости и дефектов шва.
Какие типы электродов применяются в аргоновой сварке?
В аргоновой сварке используют вольфрамовые электроды разных типов: чистые, торированные и циркониевые. Чистые подходят для переменного тока и алюминиевых сплавов. Торированные (2% или 1% тория) — для постоянного тока и сталей, обеспечивают устойчивую дугу. Циркониевые – предпочитают для работы с переменным током и магнием. Выбор электрода зависит от типа металла и тока сварки. Электрод должен иметь правильный диаметр и форму для максимальной производительности. Правильный электрод существенно влияет на стабильность и качество сварочного процесса.
Какие параметры важны для настройки сварочного оборудования?
Основные параметры — сила тока, напряжение дуги и расход защитного газа. Сила тока контролирует температуру и скорость плавления металла. Напряжение отвечает за стабильность дуги. Расход аргона защищает сварочную ванну от окиси и загрязнений. Важно подобрать параметры под материал и толщину детали. Опыт сварщика помогает оптимизировать настройки. Правильная регулировка значительно снижает дефекты и повышает качество шва. Все параметры регистрируются и корректируются в процессе работы для максимального результата.
В чем преимущества аргоновой сварки над другими методами?
Аргоновая сварка отличается высоким качеством и аккуратностью шва. Она обеспечивает низкое тепловложение, снижая деформации. Использование инертного газа предотвращает окисление и загрязнение шва. Метод универсален для разнообразных металлов и сплавов. Отсутствуют шлаки, что упрощает последующую обработку. Возможна сварка тонких и сложных деталей. Минусом является стоимость оборудования и необходимость опытного сварщика. Однако качество и прочность соединений делают метод востребованным в промышленности.
Какие недостатки у аргоновой сварки?
Среди недостатков указывается высокая цена оборудования и расходных материалов. Требуется квалифицированный оператор для качественного результата. Сварка медленных скоростей вызывает снижение производительности. Не всегда применима для толстостенных деталей без дополнительной подготовки. Зависит от чистоты и стабильности защитного газа. Без опыта повышается риск возникновения пористости и трещин. В целом, метод оправдывает инвестиции качеством швов и долговечностью изделий.
Для каких металлов оптимальна аргоновая сварка?
Лучше всего аргоновая сварка подходит для нержавеющей стали, алюминия и медных сплавов. Также успешно применяется для титана и сплавов на его основе. Метод обеспечивает надёжные швы даже на тонких деталях. Конструкционные стали варят с использованием специальных присадочных материалов. Для цветных металлов аргоновая сварка предлагает оптимальное сочетание качества и экономии. В каждом случае подбирается соответствующий электрод и параметры сварки для достижения максимальной прочности.
Какие ГОСТы регламентируют аргоновую сварку?
К основным ГОСТам относятся ГОСТ 5264-80 (ручная дуговая сварка), ГОСТ 14771-76 (сварка в защитных газах), ГОСТ Р 55790-2013 (контроль качества сварных соединений). Они регламентируют технологии, допустимые параметры и требования к оборудованию. Также актуальны нормативы по безопасности и охране труда. Регулярное обновление ГОСТ обеспечивает высокое качество производства и безопасность сварочных процессов. Для практиков важно соблюдать стандарты для долговечности и надёжности конструкций.
Как рассчитать тепловложение при аргоновой сварке?
Тепловложение рассчитывается по формуле: Q = U ⋅ I × 60 / V, где Q — джоули на миллиметр, U — напряжение в вольтах, I — сила тока в амперах, V — скорость сварки в мм. Таким образом, увеличивая ток или напряжение, повышают тепловложение. Скорость сварки обратно влияет на количество тепла, подаваемого на единицу длины. Важно контролировать тепловложение для предотвращения деформаций и трещин. Вычисления позволяют оптимизировать параметры под конкретные материалы и толщины. Практический контроль помогает поддерживать качество сварки на высоком уровне.
Какие условия безопасности важны при аргоновой сварке?
Безопасность включает использование средств защиты глаз и кожи от излучения и брызг. Важно выделение сварочной зоны и вентиляция для удаления газов. Одежда должна быть огнеупорной, а оборудование исправным. Соблюдение инструкций по работе с баллонами аргона строго обязательно. Проведение обучения и регулярные инструктажи снижают риск травм и аварий. Установка защитных экранов для уменьшения ультрафиолетового излучения - рекомендована. Контроль состояния оборудования и персонала — залог безопасной работы.
